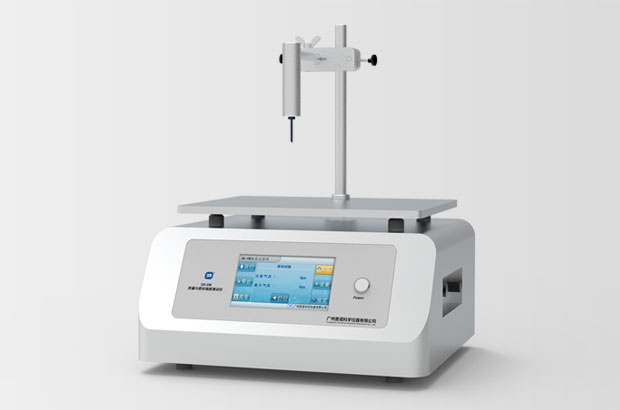
一瓶饮料拧不开,一瓶药漏了液——这两件事看起来互不相干,但背后的质量参数却是同一个:瓶盖扭矩。而瓶盖扭力测试仪就是专门用来测量这个参数的设备,它测的是旋开或旋紧瓶盖所需的力矩大小,扭矩过大,消费者拧不动;扭矩过小,运输途中可能渗漏或导致内容物氧化变质。
GB/T 17876-2010《包装容器 塑料防盗瓶盖》对开启扭矩给出了参考范围,标准建议控制在0.6 N·m ~ 2.0 N·m之间。但不同品类、不同瓶型的实际适用值差异很大,矿泉水瓶盖和碳酸饮料瓶盖的要求就完全不同,药瓶和化妆品的差异更大。所以,选对设备、用对方法,比记住一个数字更重要。
瓶盖扭力测试仪的量程选择要看产品线覆盖的瓶盖类型。普通塑料饮料瓶盖的典型扭矩范围在0.6–1.2 N·m之间。如果是化妆品滴管瓶或眼药水瓶这类小瓶盖,扭矩值更小,需要0.05–5 N·m的小量程机型;而大型油桶盖或药品瓶盖的锁紧扭矩可能更高。量程选得过小,容易过载损坏传感器;选得过大,测量精度又跟不上。
精度的考量取决于你的质控严格程度。对于需要做批次趋势分析或建立内控标准的药企,系统分辨率达到0.001 N·m、精度等级1级的设备能发现更细微的质量波动。如果只是做日常抽检,精度要求可以适当放宽。
一个选购的实用思路是:先梳理清楚自己产品的扭矩范围、测试频率和精度要求,再和厂家技术人员沟通具体的样品信息,听取选型建议。盲目追求“高配”或者只看价格,都可能买到不合适自己的瓶盖扭力测试仪。
瓶盖扭力测试仪不是随便拧一下读个数就行。行业内常用的标准体系包括:
遵循这些标准做检测,得到的数据才有行业通用性,客户验厂或质量认证时也能提供规范的检测记录。广州首诺HP系列瓶盖扭力测试仪支持上述全部标准,覆盖了从国标到国际标准的检测需求。
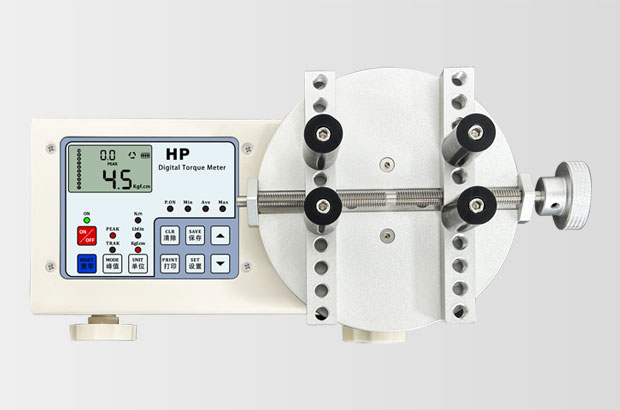
设备选对了、标准也清楚了,但实际操作中有些细节容易被忽略,却直接影响数据准确性。
样品静置时间。 从产线上取下来的瓶子不要马上测。瓶盖刚锁紧时,密封垫和瓶口之间的接触还在变化,塑料材质也没有完成应力释放。以常见的PET瓶为例,刚锁紧时测开启扭矩可能在1.5 N·m左右,放置24小时后再测可能上升到2.0 N·m甚至更高。建议在检测规范中明确静置时间,至少30分钟,条件允许的话2到4小时更合理。
操作手法的一致性。 同一个瓶子,不同人测出来的数值可能相差10%到20%。旋转速度快,冲击力大,峰值偏高;握持瓶盖的位置不同,力矩也不一样。解决办法有两个:一是操作规范中明确要求匀速旋转、保持握持位置一致;二是选用带自动旋转功能的机型,从根本上消除手法差异。
夹持力度的控制。 夹得太松,瓶身会在测试中滑动,扭矩值偏低;夹得太紧,尤其是薄壁塑料瓶会变形,瓶口形状发生微小改变后,测量数据同样不可靠。对于矿泉水瓶、洗衣液瓶这类软质塑料容器,夹持力需要格外注意。
扭力检测的价值不止于“合格”或“不合格”的判定,而是持续跟踪扭矩数据,可以发现很多产线上的隐性变化。
如果同一批次的瓶盖扭矩值忽大忽小,可能说明瓶盖批次间尺寸一致性差,或者瓶口螺纹存在加工公差。如果开启扭矩远大于锁紧扭矩,则需要检查瓶盖密封垫是否与瓶口发生了粘连。还有一种常见情况:碳酸饮料瓶内存在压力,开启瞬间的扭矩值往往大于锁紧力,测试时需要注意操作手法的一致性。
这些数据反馈到旋盖机的参数调整上,就能把质量管控从“事后检验”变成“过程控制”。灌装线上的旋盖机如果压力过大或转速过快,会导致瓶盖过度旋紧,开启扭矩远超成人单手操作的舒适范围(通常上限为2.5–3.0 N·m)。通过扭矩检测数据反向优化旋盖参数,既能保障密封性,又能兼顾消费者的开启体验。
总的来说,选瓶盖扭力测试仪,核心还是量程、精度、标准和实操四件事。先确认自己产品的开启扭矩范围,再对照 GB/T 17876-2025 等现行标准,把静置时间、环境条件、旋转速度和夹持方式固定下来。设备选型时,不必只看价格或盲目追求高配,能让测试数据稳定、可复现、能追溯,才是一台合格的瓶盖扭矩测试仪。
业务咨询
13316049470
全国免费热线
020-26221916
扫一扫
添加客服微信
全国免费热线
020-26221916